
 Tel:+86-575 -87957662
 Email:

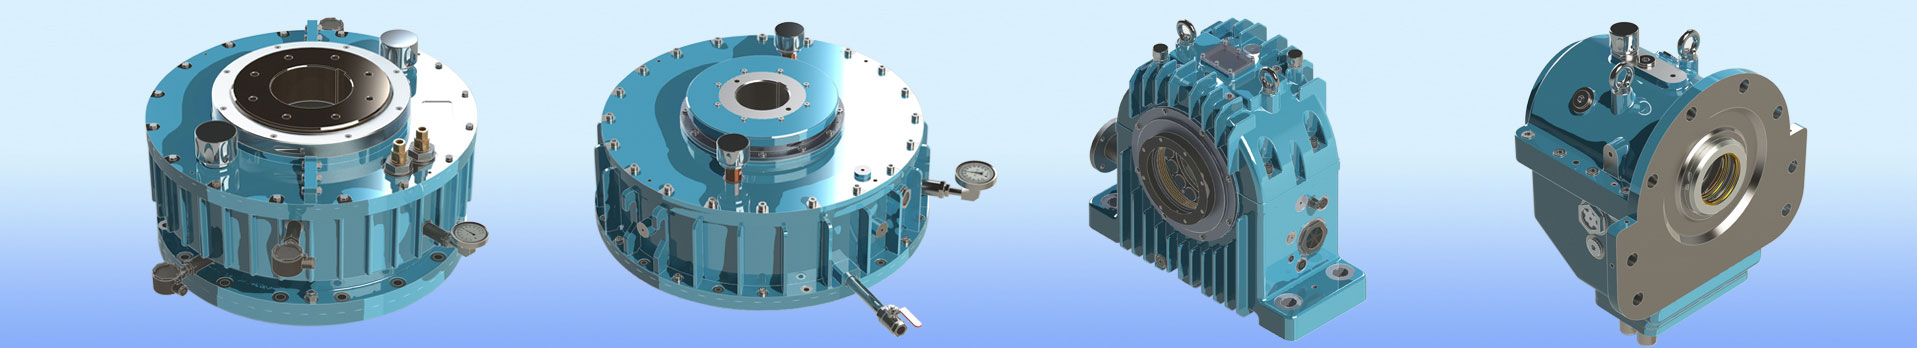
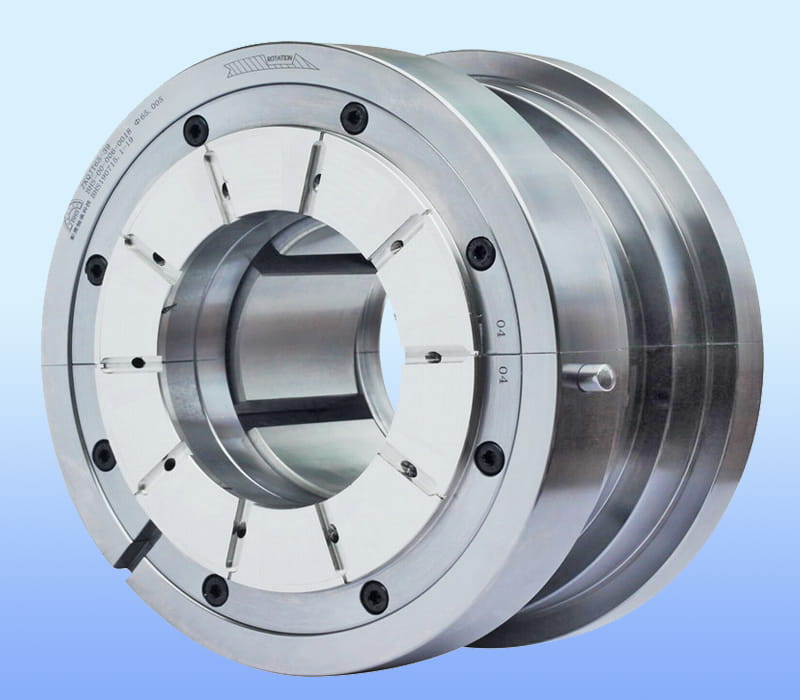
El monitoreo de la presión de la película de aceite es uno de los sistemas de alerta temprana más confiables para cojinetes de almohadilla basculante . Cuando las lecturas de presión se desvían de los valores esperados, a menudo indica la aparición de desgaste, inestabilidad de la película o problemas de distribución de carga, condiciones que, si no se detectan, pueden derivar en fallas catastróficas del rodamiento en cuestión de horas. Esta guía lo guía a través de la mecánica práctica del monitoreo de presión, desde los principios de medición hasta las decisiones prácticas de mantenimiento, brindándole la base técnica necesaria para proteger sus equipos rotativos críticos.
Por qué es importante la presión de la película de aceite en los rodamientos de almohadilla basculante
Los cojinetes de almohadilla basculante funcionan según un principio fundamentalmente diferente de los diseños de geometría fija. Cada almohadilla forma una cuña de aceite convergente independiente, lo que permite que el rodamiento genere presión dinámicamente a medida que gira el eje. Esta geometría autoajustable ofrece una capacidad de carga y estabilidad térmica superiores, pero también introduce complejidad en el monitoreo: no se puede simplemente medir la temperatura del rodamiento y declararlo en buen estado.
El papel de la presión hidrodinámica
Dentro de un cojinete de almohadilla basculante, la presión de la película de aceite realiza tres funciones críticas:
- Transporta la carga aplicada a través de la película de aceite, evitando el contacto de metal con metal.
- Mantiene un espesor de película mínimo que preserva la longevidad del rodamiento.
- Suprime el remolino de la película de aceite, una oscilación autoexcitada que puede provocar inestabilidad y fallas catastróficas.
La investigación sobre las distribuciones de presión de los cojinetes ha revelado un fenómeno clave: el campo de presión dinámica dentro de la cuña exhibe un patrón de distribución bimodal. El pico de presión no ocurre en la entrada de la película sino en la región convergente, desarrollándose una meseta de presión secundaria en ciertas configuraciones de almohadilla. Por el contrario, la presión en la cámara hidrostática (de suministro) permanece constante en toda la superficie de la pastilla. Comprender esta distinción es esencial al seleccionar ubicaciones de medición e interpretar datos.
Detección temprana mediante anomalías de presión
Cuando la presión de la película de aceite se desvía de la línea base establecida durante la operación normal, la causa raíz generalmente cae en una de estas categorías:
| Anomalía de presión | Causa raíz probable | Consecuencia si no se aborda |
|---|---|---|
| Caída de presión sostenida por debajo del 40 % del valor inicial | Falta de aceite de suministro, bloqueo del filtro o pérdida de viscosidad | Ruptura de la película, desgaste de las pastillas, contacto con el metal. |
| Oscilaciones de presión cíclicas sincronizadas con la velocidad del eje. | Giro de la película de aceite, inestabilidad de la zona de carga. | Comportamiento errático del rodamiento, eventual falla |
| Distribución de presión sesgada entre las almohadillas (presión de una almohadilla 15 % por encima del rango de diseño) | Distribución desigual de la carga, desalineación de la inclinación de la plataforma o crecimiento térmico | Desgaste acelerado en pastillas sobrecargadas, posible separación de pastillas |
| Picos de presión durante transitorios de velocidad sin estabilización posterior | Cambio de rigidez del rodamiento, descentramiento residual o desalineación del acoplamiento | Inicio del látigo del rodamiento, posible falla catastrófica |
Una idea crítica que a menudo se pasa por alto: la velocidad del eje tiene un efecto más pronunciado en la capacidad de carga del rodamiento que la magnitud de la carga externa en sí. Esto significa que el monitoreo durante rampas de velocidad y condiciones transitorias es tan importante (si no más) que el monitoreo en estado estacionario. El comportamiento de la presión a velocidad parcial revela la calidad del acoplamiento de las pastillas, la alineación y la idoneidad del suministro de aceite antes de que comience la operación a máxima velocidad.
Métodos de medición y selección de sensores
Colocación estratégica del grifo de presión
La ubicación de sus puntos de medición de presión determina directamente la calidad de la señal y el valor de diagnóstico de sus datos. La estrategia de colocación debe tener en cuenta la geometría de las pastillas, la configuración de los rodamientos (cinco pastillas, seis pastillas o plataforma basculante con arquitectura de carga entre pastillas) y los modos de fallo específicos que se desea detectar.
Para un rodamiento estándar de cinco pastillas, las ubicaciones de medición recomendadas incluyen:
- Un toque en la región convergente de la almohadilla de carga (normalmente 60-70 % a lo largo de la longitud de la almohadilla desde el borde anterior): captura la presión dinámica máxima y la calidad de acoplamiento de la almohadilla
- Grifos secundarios en las almohadillas sin carga para verificar la simetría de la distribución de la carga y detectar un crecimiento inesperado de la presión que indique una desalineación.
- Un grifo en la cámara de suministro hidrostático (si corresponde) para monitorear la presión de alimentación de forma independiente y confirmar la integridad de la línea de suministro
Una consideración crítica que a menudo se pasa por alto en el diseño de rodamientos: las condiciones de velocidad transitoria son más importantes que la carga estática para la deflexión y el acoplamiento de las pastillas. Los grifos de medición deben colocarse para capturar el comportamiento de la presión en todo el rango de velocidades de funcionamiento. Las lecturas de presión tomadas solo a la velocidad nominal pueden pasar por alto indicadores críticos de inestabilidad que surgen durante el aumento o los cambios de paso de carga. A velocidades inferiores al 50 % del valor nominal, el acoplamiento de la pastilla puede ser incompleto, lo que da como resultado lecturas de presión artificialmente bajas o erráticas. Esta no es una condición de falla (es una consecuencia normal de la formación de una película hidrodinámica), pero debe reconocerse para evitar falsas alarmas durante el arranque de la maquinaria.
Consejo profesional: durante la puesta en marcha de la maquinaria, establezca perfiles de presión de referencia en múltiples puntos de ajuste de velocidad (25 %, 50 %, 75 %, 100 % de la velocidad nominal). Estos perfiles se convierten en su referencia para detectar futuras degradaciones. Una desviación de presión del 10% a una velocidad del 25% es mucho más significativa que una desviación del 3% a toda velocidad.
Tipos y especificaciones de sensores
Dos tecnologías de sensores principales sirven para monitorear la presión de los rodamientos, cada una con distintas ventajas y desventajas:
Transductores de presión de diafragma rasante: Estos sensores cuentan con un diafragma que se asienta al ras de la superficie o cavidad del rodamiento, lo que minimiza el volumen muerto y mejora la respuesta de frecuencia. Destacan en la detección de oscilaciones de presión de alta frecuencia indicativas de inestabilidad de la película de aceite y fenómenos de remolino. Sin embargo, requieren acceso directo al punto de medición y exigen una instalación cuidadosa para evitar obstrucciones o contaminación.
Sensores de presión integrados o remotos: Montados lejos de la cavidad del rodamiento y conectados mediante tubería, estos sensores toleran la instalación en espacios reducidos y permiten un reemplazo más fácil. La compensación es un ancho de banda reducido (el tubo atenúa las señales de alta frecuencia), lo que los hace más adecuados para detectar anomalías de baja frecuencia (velocidad del eje e inferiores) en lugar de la dinámica de remolino de la película de aceite.
Para la mayoría de las máquinas, un enfoque híbrido resulta eficaz: un sensor de descarga en el punto de medición de la zona de carga para la detección de la inestabilidad de la película y un sensor remoto en la cámara de suministro para monitorear la estabilidad de la presión de alimentación.
Integración de temperatura: La combinación de sensores de presión con sondas de temperatura metálicas para cojinetes (RTD o termopar) mejora drásticamente la confianza en el diagnóstico. La caída de presión junto con el aumento de temperatura indica la rotura de la película; El aumento de presión sin cambio de temperatura sugiere un aumento de la viscosidad o un crecimiento térmico que afecta la geometría de la almohadilla. En maquinaria donde la temperatura del metal del cojinete puede exceder los 107 grados Celsius durante transitorios extremos o condiciones de parada de emergencia, a menudo es necesaria la desconexión manual de la máquina para evitar que el metal blanco (babbitt) se ablande y se atasque. El monitoreo de la presión por sí solo no puede predecir este evento, pero la tendencia combinada de presión y temperatura sí lo hace.
Consideraciones sobre altas temperaturas: En aplicaciones donde las temperaturas del entorno de los rodamientos superan habitualmente los 80 grados Celsius, el aislamiento del cable del sensor, los materiales del conector y la electrónica del amplificador deben estar clasificados para exposición sostenida a altas temperaturas. El cable de PVC estándar se descompone rápidamente por encima de los 80 grados Celsius; en su lugar, especifique un cable con aislamiento de silicona o PTFE. De manera similar, el material del diafragma del sensor debe resistir la relajación de la tensión a temperaturas elevadas; se prefiere el acero inoxidable AISI 316L al acero al carbono para una confiabilidad a largo plazo.
Interpretación de datos: desde lecturas sin procesar hasta conocimientos de diagnóstico
Perfiles de referencia en rodamientos sanos
Antes de poder detectar una anomalía, primero debe establecer cómo se ve lo normal. Un porte sano presenta estas características:
- La presión en la zona de carga se estabiliza entre 3 y 5 minutos después del arranque y muestra una variación mínima durante las horas de funcionamiento en estado estable.
- La presión en todas las pastillas cae dentro del sobre de diseño especificado por el fabricante del rodamiento; Por lo general, las almohadillas sin carga soportan entre el 20 y el 40 % de la presión de la almohadilla de carga.
- Los espectros de frecuencia de las señales de presión (si se registran con adquisición de datos dinámicos) muestran energía concentrada a la velocidad del eje y bajos armónicos; sin ruido de banda ancha ni contenido aleatorio de alta frecuencia
- La presión aumenta aproximadamente con la velocidad al cuadrado (debido al desarrollo de una película hidrodinámica) durante la aceleración y vuelve a los valores esperados cuando la velocidad se estabiliza.
Reconocer señales de advertencia
Síntoma: Distribución de presión sesgada
Una lectura de presión de almohadilla consistentemente 15 % o más por encima del valor de diseño, mientras que otra almohadilla permanece inusualmente baja indica un desequilibrio de carga. Las causas incluyen el crecimiento térmico de la carcasa del cojinete (lo que resulta en una holgura no uniforme de las pastillas), el descentramiento del rotor que excita preferentemente ciertas pastillas o la desalineación del acoplamiento que fuerza la carga hacia un lado. Acción inmediata: registrar los datos de vibración del rotor y verificar la temperatura de los cimientos. Si el crecimiento térmico es el culpable, permita el enfriamiento; si la alineación es deficiente, programe el reacoplamiento.
Síntoma: oscilaciones de presión cíclicas
Las fluctuaciones de presión que se repiten a la velocidad del eje o menos, especialmente aquellas que crecen en amplitud con el tiempo, indican remolinos o aleteos de la película de aceite. A diferencia del ruido o la vibración (que pueden ser tolerables en algunas aplicaciones), el remolino de la película conlleva un riesgo inherente de inestabilidad del rodamiento. No opere períodos prolongados si se sospecha que la película gira; la condición es a menudo un precursor del colapso del rodamiento. La baja viscosidad del aceite, el juego excesivo de los cojinetes o la inestabilidad del rotor son causas fundamentales comunes.
Síntoma: Cambio de paso de presión a la velocidad de funcionamiento
Si la presión cae repentinamente entre un 20% y un 30% mientras la velocidad y la carga permanecen constantes, sospeche de una restricción en la línea de suministro (obstrucción del filtro, mal funcionamiento de la válvula) o de una rotura de la película si va acompañada de un aumento de temperatura. El aumento de presión sin causa puede indicar un despegue de la pastilla de cojinete o un mal funcionamiento de la presión del suministro hidrostático. En cualquier caso, investigue inmediatamente; estos cambios de paso rara vez se corrigen por sí solos.
Comportamiento de la presión transitoria durante rampas de velocidad
El arranque de la maquinaria y las rampas de velocidad contienen una gran cantidad de información de diagnóstico que los operadores a menudo pasan por alto y se concentran únicamente en lecturas de estado estable. Durante la aceleración del 0 al 50 % de la velocidad nominal, observe estos puntos de referencia:
- La presión debe aumentar suavemente, siguiendo aproximadamente la velocidad al cuadrado, sin saltos ni oscilaciones abruptos.
- Todas las almohadillas deben mostrar un aumento de presión; Si una o más pastillas permanecen a una presión cercana a cero durante la rampa inicial, se sospecha que la presión de suministro del rodamiento es inadecuada o que las pastillas están desalineadas gravemente.
- El aumento de presión debe ser reproducible de principio a fin; una variabilidad significativa indica deriva térmica o inconsistencia en el espacio libre
Muchas fallas de los rodamientos ocurren no en estado estacionario sino durante transitorios cuando la máquina aún no puede desarrollar una película estable. Los operadores que se centran únicamente en el monitoreo de estado estable pierden la ventana crítica donde la intervención puede evitar fallas. Se recomienda registrar la presión y la temperatura en intervalos mínimos de 30 segundos durante todos los arranques y cambios de velocidad, aumentando la frecuencia de escaneo a cada 5 segundos en el rango de velocidad del 25 al 75 % donde el compromiso de la almohadilla es más sensible.
Desde el monitoreo de datos hasta las decisiones de mantenimiento
Lógica de decisión para paradas planificadas
Los datos de presión por sí solos no exigen el reemplazo de los rodamientos; el contexto y las tendencias determinan la acción adecuada. Utilice este árbol de decisión:
- Presión dentro del 5% de la temperatura inicial estable: Continuar la operación; realice una inspección de rutina en la siguiente ventana de mantenimiento programada.
- La presión disminuyó entre un 10 y un 15 % y la temperatura aumentó entre 5 y 10 grados centígrados: Programe la inspección de los rodamientos dentro de 1 a 2 semanas; Las causas probables incluyen la degradación del espesor de la película o el desgaste incipiente.
- La presión disminuyó más del 20 % O la temperatura aumentó más de 15 grados Celsius, cualquier desviación en la distribución de la almohadilla: Planifique el reemplazo de los rodamientos en cuestión de días; no lo opere a través de múltiples rampas de velocidad o ciclos térmicos antes de la inspección.
- Presión que oscila con amplitud creciente teniendo una temperatura del metal superior a 100 grados Celsius: Detenga la maquinaria inmediatamente y realice una inspección de los cojinetes; El riesgo de colapso de la película de petróleo es inminente.
Mejores prácticas de registro de datos
Muchas fallas de rodamientos están precedidas por tendencias sutiles de presión invisibles en instantáneas o entradas de registros del operador. Implemente el registro de datos continuo o de alta frecuencia siguiendo estas pautas:
| Condición de funcionamiento | Intervalo de escaneo recomendado | Período de retención |
|---|---|---|
| Operación en estado estacionario a velocidad y carga nominales | Cada 60 segundos | 30 días mínimo |
| Rampa de velocidad o aceleración a la velocidad de funcionamiento | Cada 5 segundos desde 0-100% de velocidad | Conservar indefinidamente para el análisis de tendencias. |
| Transitorios de carga (cambio de carrera de bomba, descarga del compresor, etc.) | Cada 10 segundos durante 5 minutos antes y después del evento | Registro operativo completo |
| Apagado y enfriamiento | Cada 30 segundos hasta que la temperatura se estabilice | 30 días mínimo |
El registro continuo a estos intervalos no es excesivo; Los modernos sistemas de adquisición de datos con conectividad en la nube hacen que el análisis de tendencias históricas sea una rutina. La recompensa es sustancial: una sola detección temprana de la degradación de los rodamientos (evitando una falla catastrófica) justifica años de costos de infraestructura de explotación forestal.
Comunicación con los fabricantes de rodamientos
Cuando surjan lecturas de presión anormales y necesite orientación experta, prepare un paquete de datos completo para el fabricante de rodamientos o el OEM. Incluye:
- Especificaciones de diseño del rodamiento (número de pastillas, ángulo de las pastillas, geometría de precarga, valores de holgura)
- Lecturas de presión de referencia establecidas durante la puesta en servicio o la operación en buen estado
- Lecturas de presión actuales en múltiples puntos de carga y velocidad.
- Perfil de temperatura del metal del rodamiento en los mismos puntos de medición.
- Datos de vibración del rotor, si están disponibles, con énfasis en frecuencias subsíncronas (giro de aceite)
- Resultados del análisis de aceite, si son recientes, incluida la viscosidad, el recuento de partículas y cualquier evidencia de desgaste de metales.
Este paquete de datos permite al fabricante modelar el comportamiento de la presión de su rodamiento e identificar si la anomalía indica un problema de diseño, un defecto de fabricación o una condición de funcionamiento fuera del diseño. Muchas "fallas aparentes de los rodamientos" son en realidad errores del operador o problemas del sistema externos al propio rodamiento; los datos claros aceleran el diagnóstico.
Soluciones de monitoreo personalizadas para maquinaria crítica
Los diferentes tipos de maquinaria y aplicaciones imponen distintos requisitos de control de presión. El cojinete de una turbina de vapor experimenta una carga estable y constante; un cojinete de compresor alternativo se enfrenta a inversiones de carga cíclicas; El cojinete de un generador hidroeléctrico se enfrenta a cargas extremas e inestabilidad térmica debido a los cambios de temperatura del agua. Cada uno exige una estrategia de medición personalizada.
Turbomaquinaria (Turbinas, Compresores, Sopladores): Estas máquinas priorizan la estabilidad de la presión en estado estable y la detección de la inestabilidad de la película de aceite. Los grifos de medición deben agruparse en la zona de carga; El ancho de banda de detección debe extenderse al menos a 2 o 3 veces la velocidad del eje para capturar las frecuencias de remolino. El monitoreo de la presión del suministro es secundario a menos que se sospeche de falta de alimento.
Equipos alternativos pesados (compresores, motores): La carga cíclica crea pulsos de presión que pueden enmascarar tendencias subyacentes. Considere el filtrado de paso bajo para detectar tendencias de presión media por separado de los picos transitorios. Se deben monitorear múltiples plataformas para capturar la migración de la zona de carga a medida que cambia la dirección de carga alternativa.
Equipos Hidroeléctricos y Marinos: La inestabilidad térmica provocada por las variaciones de temperatura del agua exige un control integrado de la temperatura junto con la presión. La presión por sí sola es insuficiente; las tendencias de la temperatura y la tasa de cambio son igualmente diagnósticas. La presión de la línea de suministro es crítica porque el ingreso de agua o la cavitación pueden dañar el rodamiento incluso cuando la presión de la bomba externa parece adecuada.
En lugar de aplicar una configuración de monitoreo genérica, colabore con especialistas en rodamientos para diseñar configuraciones de medición alineadas con su tipo de maquinaria, el ámbito operativo y las consecuencias de la falla. La inversión en un plan de monitoreo bien diseñado (seleccionando ubicaciones óptimas de los grifos, tecnología de sensores apropiada y algoritmos de diagnóstico) rinde dividendos a través de una mayor vida útil de los rodamientos y una reducción de fallas catastróficas.
Preguntas frecuentes
P1: ¿Puedo utilizar solo el control de temperatura en lugar del control de presión?
El control de la temperatura es valioso pero insuficiente por sí solo. Un rodamiento puede mostrar un aumento de temperatura sólo después de que se haya producido un desgaste significativo; en ese momento, el fracaso puede ser inminente. Los cambios de presión suelen preceder a los cambios de temperatura en días o semanas, lo que proporciona una advertencia previa. Los dos juntos son superiores a cualquiera de los dos por separado: la presión detecta tempranamente la inestabilidad de la película; La temperatura confirma la gravedad. Si debe elegir solo uno, la presión es la métrica más diagnóstica, pero combinar ambas es la mejor práctica para equipos críticos.
P2: ¿Con qué frecuencia se deben verificar las ubicaciones de los grifos de presión para detectar obstrucciones o derivas?
La inspección visual de los accesorios de grifo debe realizarse durante cada intervalo de inspección de la maquinaria: generalmente mensualmente para máquinas críticas, trimestralmente para aplicaciones estándar. Si observa lecturas de presión inesperadamente bajas o datos erráticos, primero verifique que el grifo no esté bloqueado con lodo o corrosión. Una simple verificación manual con un manómetro conectado a la línea de grifo puede distinguir los cambios reales de presión en los cojinetes de las fallas de instrumentación. Si el bloqueo recurrente es un problema, considere lavar la línea del grifo o reubicar el punto de medición ligeramente aguas arriba en la ruta del flujo.
P3: ¿Cuál es un costo razonable para implementar el monitoreo de presión en un rodamiento existente?
La modernización del monitoreo de presión en un rodamiento instalado oscila entre 800 y 3500 USD, dependiendo del tamaño del rodamiento, la accesibilidad de las ubicaciones de medición y la complejidad del sistema de adquisición de datos. Se puede instalar un solo sensor de presión y un registrador de datos básico por menos de 1500 USD en la mayoría de las aplicaciones industriales. Este costo es insignificante en comparación con la exposición al riesgo: una falla de un solo rodamiento en maquinaria crítica puede generar entre 50 000 y 500 000 USD en pérdida de producción, daños al equipo y reparaciones de emergencia. El monitoreo de presión es una de las inversiones en mantenimiento predictivo más rentables disponibles.
P4: ¿El cambio de viscosidad del aceite afecta las lecturas de presión? ¿Cómo lo tengo en cuenta?
La viscosidad del aceite tiene un efecto complejo sobre la presión de los rodamientos. En la zona de formación de película, una mayor viscosidad aumenta el espesor y la presión de la película. Sin embargo, una mayor viscosidad también reduce el flujo de aceite, lo que potencialmente hace que el rodamiento se quede sin agua si la presión de suministro es marginal. Los cambios de temperatura a menudo se correlacionan con la deriva de la viscosidad: un rodamiento que funciona 5 grados Celsius más caliente verá que la viscosidad del aceite cae entre un 5% y un 10%, lo que resulta en una presión más baja. Si sospecha cambios en la viscosidad, obtenga una muestra de aceite para medir la viscosidad y vuelva a establecer una línea base de sus lecturas de presión después del cambio de aceite o un cambio importante de temperatura. Las lecturas de presión por sí solas no aíslan el componente de viscosidad, pero los datos de presión y temperatura del acoplamiento generalmente revelan la verdad.
P5: ¿Pueden los sistemas de monitoreo de presión en línea predecir con certeza las fallas de los rodamientos?
Ningún sistema predice fallas con total certeza porque las fallas de los rodamientos tienen múltiples causas y pueden intensificarse a diferentes velocidades. El monitoreo de la presión mejora significativamente sus probabilidades de detección temprana, generalmente de 2 a 4 semanas antes de una falla catastrófica. Este aviso previo es invaluable, ya que permite un mantenimiento planificado en lugar de paradas de emergencia. Sin embargo, eventos externos repentinos (interrupción del suministro de aceite, pérdida de agua de refrigeración, picos de carga inesperados) aún pueden causar un rápido colapso del rodamiento. El monitoreo de la presión es una capa crítica de defensa, pero no reemplaza el diseño robusto, la instalación adecuada y la respuesta atenta del operador cuando se activan las alarmas.
P6: ¿Las lecturas de presión son diferentes entre las posiciones de las pastillas cargadas y descargadas en un rodamiento de cinco pastillas?
Sí, dramáticamente. La plataforma de carga generalmente muestra una presión de 3 a 5 veces mayor que las plataformas sin carga porque solo la plataforma de carga desarrolla una cuña de presión significativa. Las almohadillas sin carga soportan una presión "parásita" del suministro hidrostático y una modesta acción de cuña, a menudo del 20 al 40% del valor de la almohadilla de carga. Si una plataforma sin carga muestra repentinamente una elevación de presión acercándose al nivel de la plataforma de carga, sospeche de un desequilibrio en la distribución de la carga o de una distorsión térmica del casquillo del cojinete. Esta es una señal de alerta que justifica la inspección del rodamiento en unos días.
P7: ¿Cómo afecta la precarga del rodamiento (si se usa) a las lecturas de presión?
La precarga mecánica o hidrostática en un cojinete de pastilla basculante altera el plano neutro y la holgura de la pastilla, cambiando las magnitudes de presión pero no el principio de diagnóstico. Un rodamiento precargado mostrará una presión base más alta que un rodamiento sin precargar del mismo tamaño porque las pastillas están más cerca del eje. La precarga no cambia la lógica de decisión para detectar anomalías; las desviaciones de la línea de base establecida siguen siendo la señal de diagnóstico. Al poner en servicio un rodamiento precargado, asegúrese de que la presión de referencia se registre en condiciones de precarga reales para que las comparaciones futuras sean válidas.
Conclusión: construir una práctica de monitoreo sostenible
Monitoreo de la presión de la película de aceite en cojinetes de almohadilla basculante No es una tarea de instalación única, sino un compromiso continuo con la calidad de los datos, el análisis de tendencias y la toma de decisiones de mantenimiento receptiva. El conocimiento técnico requerido (comprender la formación de películas hidrodinámicas, reconocer anomalías de presión, interpretar el comportamiento transitorio) está al alcance de ingenieros y técnicos en ejercicio dispuestos a invertir tiempo en aprender.
El camino desde la recopilación de datos hasta conocimientos prácticos sigue estos pasos: establecer perfiles de referencia sólidos en la puesta en servicio, mantener intervalos de medición consistentes durante la operación, reconocer señales de advertencia a través de análisis comparativos y escalar la investigación cuando las desviaciones superen los umbrales aceptables. Este enfoque disciplinado transforma el monitoreo de la presión de un elemento de verificación molesto en una herramienta poderosa para extender la vida útil de los rodamientos y prevenir fallas costosas.
Si su organización opera maquinaria crítica con cojinetes de plataforma basculante, o si está considerando modernizar el monitoreo de presión en equipos existentes, la consulta profesional puede acelerar el diseño y garantizar que su configuración de monitoreo aborde sus desafíos operativos específicos. La colaboración con especialistas en rodamientos y fabricantes de equipos a menudo revela información sobre su maquinaria que el análisis interno por sí solo podría pasar por alto: las anomalías en el comportamiento de la presión que parecen aleatorias a menudo apuntan a problemas sutiles de diseño o instalación que merecen la atención de un experto.


